português
Os medidores de vazão eletromagnéticos são amplamente utilizados para leite e outros líquidos lácteos condutores, pois o leite normalmente possui condutividade elétrica suficiente para medições eletromagnéticas. Dois pontos práticos de seleção merecem atenção especial: a temperatura de limpeza CIP e as unidades de vazão indicadas na solicitação de cotação. Ambos podem resultar em dimensionamento ou especificação incorretos, mesmo quando a tecnologia de medição em si é adequada.
Os medidores de vazão eletromagnéticos medem líquidos condutores, e o leite normalmente atende a esse requisito com facilidade. A tecnologia geralmente requer uma condutividade mínima em torno de 5 μS/cm, enquanto a maioria dos produtos lácteos usados no processamento de laticínios apresenta condutividade bem acima desse nível. Como não há partes móveis dentro do tubo de fluxo, os medidores eletromagnéticos evitam rotores ou engrenagens expostos ao fluido do processo, reduzindo o desgaste e simplificando a limpeza em aplicações higiênicas.
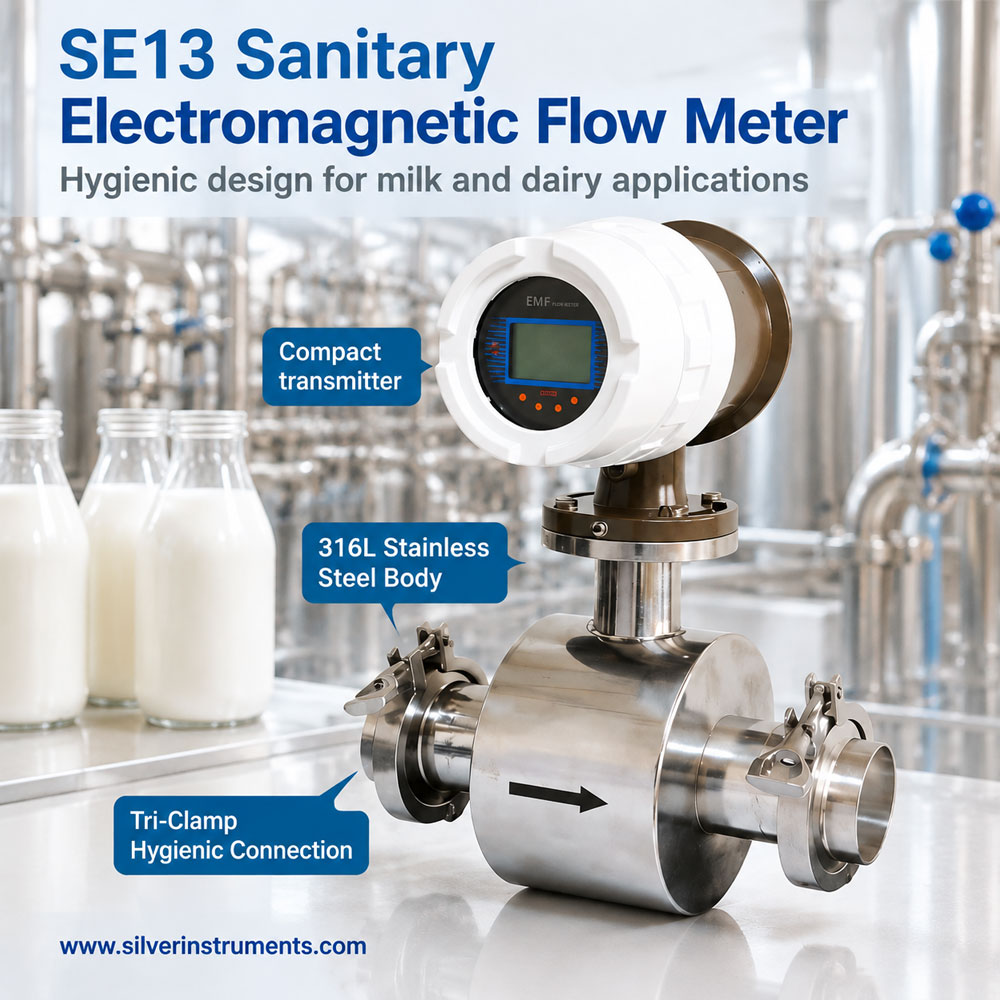
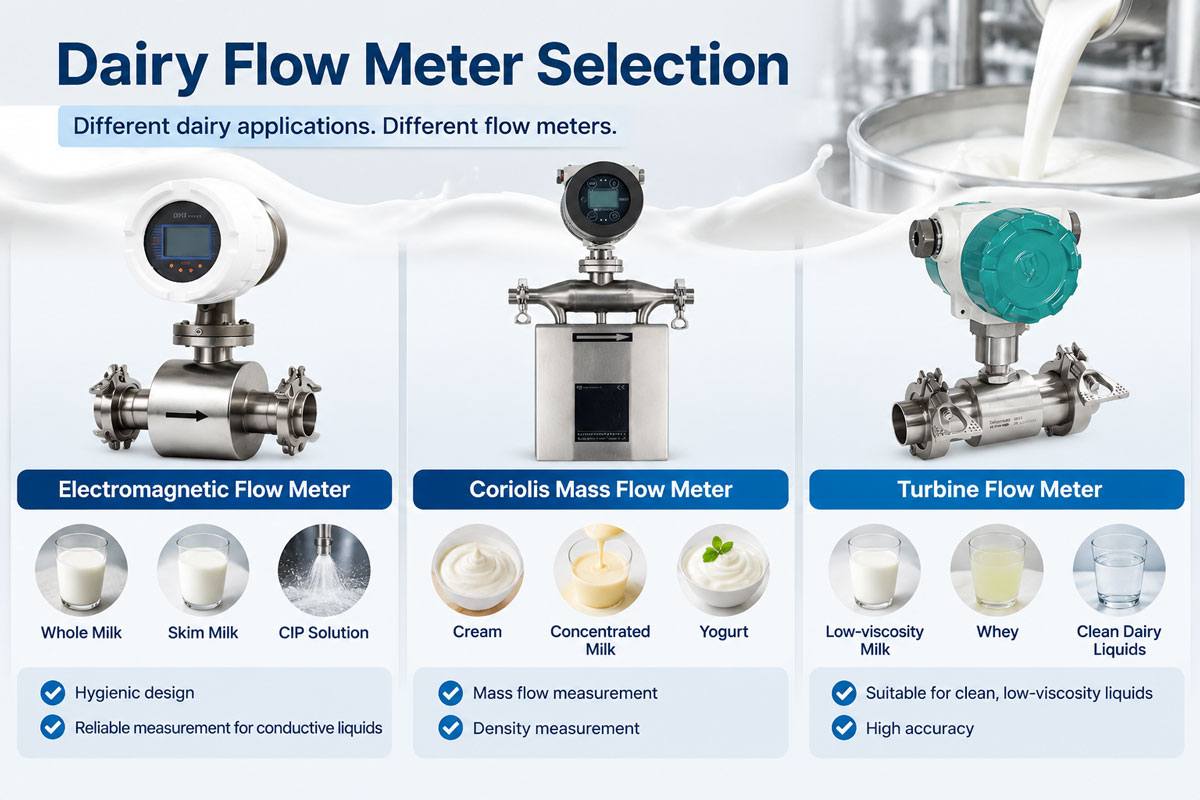
A escolha de um medidor de vazão para leite começa com a adequação da tecnologia de medição às propriedades do líquido e aos requisitos do processo. Medidores de vazão magnéticos são adequados para leite integral, leite desnatado, leite padronizado e muitas soluções de limpeza CIP. Outros produtos lácteos exigem considerações adicionais. Por exemplo, produtos de alta viscosidade ou sensíveis à densidade, como creme de leite, misturas para iogurte ou produtos lácteos concentrados, podem se beneficiar da medição por Coriolis quando for necessária a medição direta da vazão mássica ou da densidade.
Em uma linha de laticínios, raramente um único fluido passa por um único medidor. O mesmo tubo transporta leite integral durante a produção, leite desnatado após a separação e solução CIP cáustica ou ácida durante a limpeza, frequentemente várias vezes ao dia. Um sensor eletromagnético sanitário, como o SE13 da Silver Automation Instruments, lida com essa troca sem necessidade de recalibração entre as operações, pois o princípio de medição não depende da viscosidade ou do teor de gordura do fluido. Os engenheiros de projeto ainda precisam verificar os materiais do eletrodo e do revestimento em relação à química CIP que a fábrica realmente utiliza, uma vez que as soluções cáusticas e ácidas variam em concentração e agente de limpeza.
É aqui que o dimensionamento costuma dar errado, e não tem nada a ver com o leite em si. Tem a ver com o que passa pelo mesmo cano depois.
Um medidor de vazão sanitário de temperatura padrão é classificado para temperaturas abaixo de 60 °C, o que abrange o produto lácteo, mas não o ciclo CIP. Muitos programas CIP utilizam enxágues com água quente ou vapor em temperaturas bem acima desse limite, chegando a atingir de 90 °C a 130 °C, dependendo do protocolo de limpeza e da intensidade do ciclo exigida pela fábrica. Se a classificação de temperatura do medidor não abranger o ciclo CIP, o instrumento falhará prematuramente ou terá que ser desativado durante a limpeza, o que anula a sua função.
A solução geralmente envolve uma classificação de temperatura mais alta, em vez de uma tecnologia de medição diferente. Na série SE13, isso significa migrar do código de temperatura padrão para a opção de temperatura estendida, classificada para 160 °C. O material do revestimento também precisa suportar essa faixa de temperatura. O PTFE suporta até aproximadamente 130 °C, enquanto os revestimentos de F46 e PFA chegam a cerca de 180 °C, o que oferece uma margem de segurança acima da maioria dos ciclos CIP. Portanto, o medidor precisa ser classificado para a temperatura máxima do ciclo CIP, e não apenas para a temperatura do leite. Caso contrário, o ciclo de limpeza pode exceder o limite de temperatura do medidor.
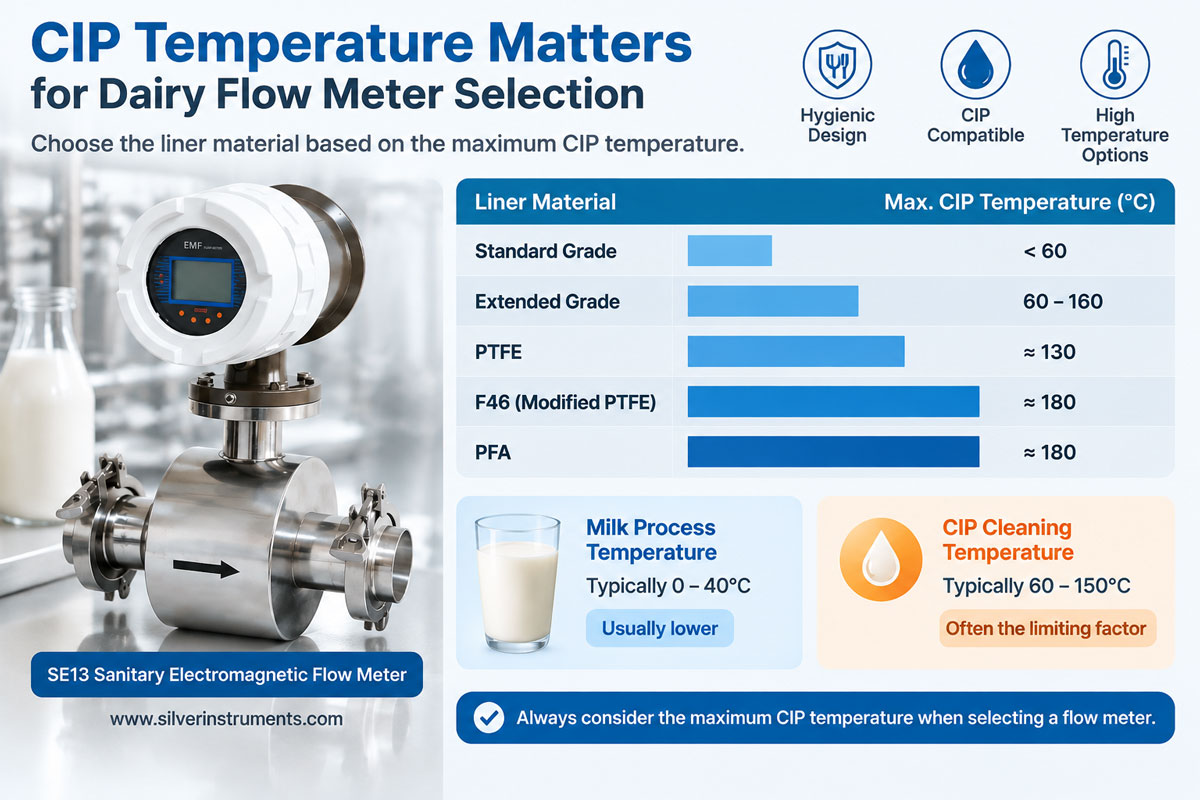
Antes de enviar uma solicitação de cotação (RFQ), confirme a temperatura máxima que o ciclo CIP realmente atinge, e não apenas a temperatura definida como alvo. O CIP assistido por vapor pode ultrapassar brevemente a temperatura programada, e esse pico é mais importante do que a média.
As conexões Tri-Clamp são amplamente utilizadas no processamento de laticínios porque permitem a desmontagem rápida para inspeção e limpeza sem a necessidade de ferramentas. Um medidor eletromagnético sanitário da linha SE13 abrange diâmetros de DN10 a DN100, atendendo desde pequenas linhas de produção artesanal até grandes linhas de produção em série.
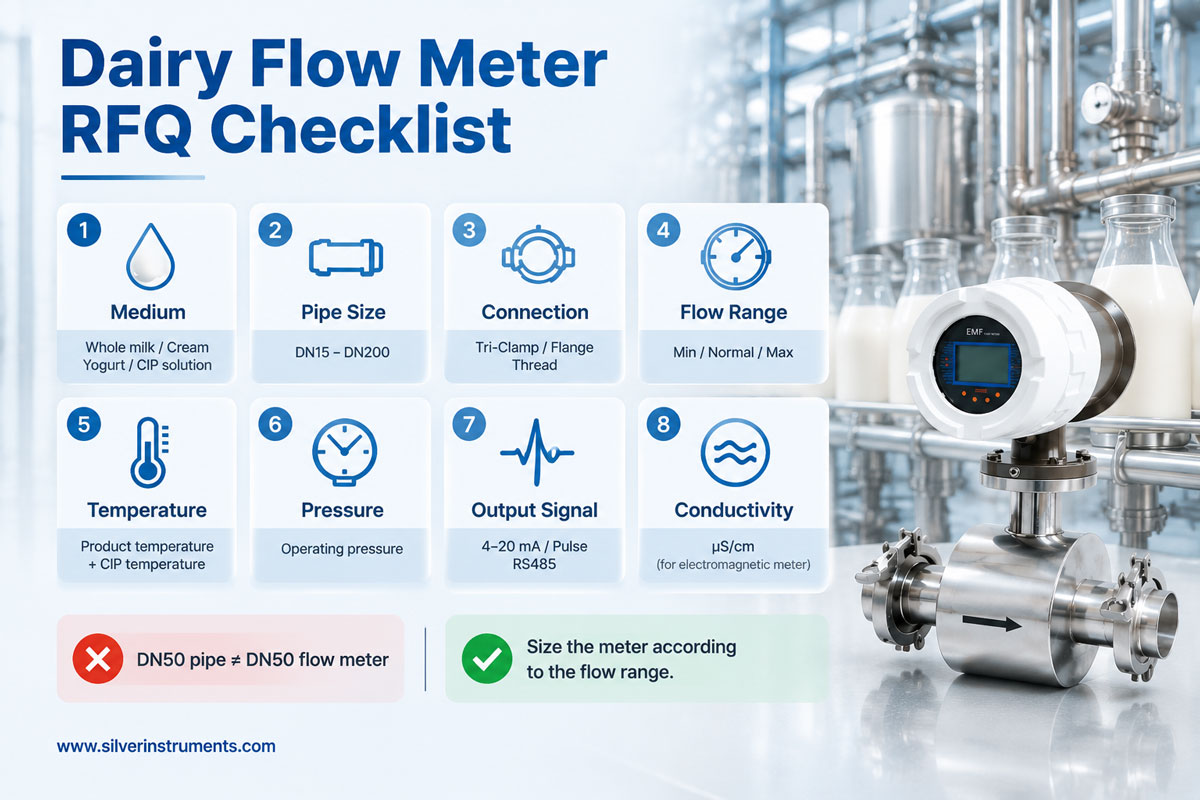
O dimensionamento é feito com base na vazão real, e não apenas no diâmetro da tubulação. Uma tubulação DN15 com vazão em torno de 15 L/min se encaixa perfeitamente na faixa de medição de um medidor de meia polegada. Uma tubulação DN40 com vazão de aproximadamente 10.000 L/h precisa ter a velocidade de fluxo verificada em relação à faixa nominal do medidor, em vez de ser estimada com base no diâmetro da tubulação. Uma tubulação DN50 com vazão entre 1.000 e 30.000 L/h, transportando diferentes produtos, precisa ter o medidor dimensionado para a menor vazão esperada, já que a precisão diminui na faixa de velocidade mais baixa de um medidor magnético.
Muitos problemas em orçamentos começam com a ficha técnica, e não com a tecnologia do medidor em si. Dois erros aparecem com frequência em consultas sobre medidores de vazão para laticínios.
O primeiro erro é um ponto decimal ou uma unidade incorreta que altera a vazão necessária em várias ordens de grandeza. Um orçamento que solicita uma vazão de mL/h quando o processo real opera em L/h descreve um diâmetro de tubulação e uma faixa de preço completamente diferentes. Esse tipo de erro é fácil de passar despercebido em uma ficha técnica, mas é caro corrigi-lo depois que o orçamento já foi emitido.
Verificar a unidade com o Conversor de Vazão antes de enviar uma solicitação de cotação ajuda a identificar esse problema precocemente.
O segundo problema é a confusão com as unidades de temperatura. Uma fábrica que especifica temperaturas de operação e CIP em Fahrenheit, enquanto as fichas técnicas padrão do fornecedor usam Celsius, pode resultar em uma classificação de temperatura incorreta se a conversão não for verificada. O Conversor de Temperatura elimina essa incerteza durante a revisão das especificações.
Nenhum dos erros reflete negativamente no comprador. Unidades métricas e imperiais são comuns em compras internacionais, e uma verificação rápida geralmente é suficiente para evitar problemas de especificação.
Os medidores de vazão eletromagnéticos são adequados para a maioria das aplicações padrão de transferência de leite e limpeza CIP (limpeza no local) em laticínios. Sem partes móveis dentro do tubo de fluxo, eles oferecem operação confiável, baixa necessidade de manutenção e boa compatibilidade com sistemas de processamento higiênico. Para a maioria das tubulações de leite, a tecnologia eletromagnética é a primeira opção prática.
Os medidores de vazão Coriolis medem o fluxo de massa diretamente e fornecem a medição da densidade simultaneamente. Isso os torna adequados para aplicações onde o balanço de massa preciso, a consistência do produto ou o monitoramento da densidade são importantes. Para a transferência padrão de leite com propriedades estáveis, a capacidade adicional pode não justificar o custo mais elevado. Os medidores Coriolis são mais comumente considerados para o processamento de creme de leite, produtos lácteos de alto valor agregado ou aplicações que exigem medição direta do fluxo de massa.
Os medidores de vazão tipo turbina podem ser usados para líquidos lácteos limpos e de baixa viscosidade, bem como para água CIP, em condições operacionais estáveis. Seu rotor rotativo proporciona boa precisão de medição, mas os componentes móveis apresentam desgaste, o que os torna menos adequados para aplicações em que a manutenção mínima e o design higiênico são as principais prioridades.
Os medidores de vazão tipo turbina podem ser usados para líquidos lácteos limpos e de baixa viscosidade, bem como para água CIP, desde que haja condições operacionais estáveis. No entanto, seu rotor rotativo introduz um componente de desgaste e requer mais manutenção do que os medidores magnéticos, que não possuem partes móveis.
| Cenário | Tamanho típico | Grau de temperatura | Notas |
| linha de laticínios artesanais ou de pequena produção | DN15 | Temperatura padrão (<60°C), a menos que o CIP esteja muito quente. | Confirme a temperatura máxima de CIP antes de assumir o grau padrão. |
| Linha de produção padrão, produto único | DN40 | Padrão ou estendido, dependendo do CIP. | Revestimento de PFA ou F46 se a temperatura de limpeza CIP exceder 130°C. |
| Linha de produtos múltiplos (leite integral/desnatado + CIP) | DN50 | Prolongado (até 160°C) | O material do eletrodo e do revestimento foi verificado quanto à química CIP. |
Envie as seguintes informações para obter um orçamento preciso logo na primeira tentativa:
E-mail: sales@silverinstruments.com | WhatsApp: +86 18936759191